
Seit 2017 zieht das Mikro-Handwerkshaus Akrivia die Aufmerksamkeit anspruchsvoller Uhrenliebhaber auf sich. Seit seiner Gründung hat die Marke immer wieder experimentiert und Fehler gemacht, konnte sich aber mit ihrem neuen Modell von 18 schnell einen Namen machen. Der Recep Rexhepi Chronomètre Contemporain, benannt nach dem Gründer, hat mit seiner herausragenden Verarbeitung und hohen Leistung das Konzept des Mikro-Handwerkshauses völlig neu definiert.
Interview und Text von Masayuki Hirota (Chronos-Japan)
Herausgegeben von Yukiya Suzuki (Chronos-Japan)
[Artikel erschienen in der Septemberausgabe 2022 von Kronos Japan]
Gehäuse- und Teilefertigung unter der Leitung eines Meisterhandwerkers
Mit der Einführung der AK 06 im Jahr 2017 erlebte Akrivia einen grundlegenden Wandel und verlegte im selben Jahr Hauptsitz und Werkstatt in die Genfer Altstadt. Der renommierte Gehäusehersteller Jean-Pierre Hagmann, bekannt als JPH, trat dem Unternehmen bei. Fasziniert von Hagmanns Gehäusen, übernahm Rexhepi nach dessen Pensionierung die gesamte Werkstatt. Hagmanns Expertise wird die Qualität von Akrivia weiter steigern.
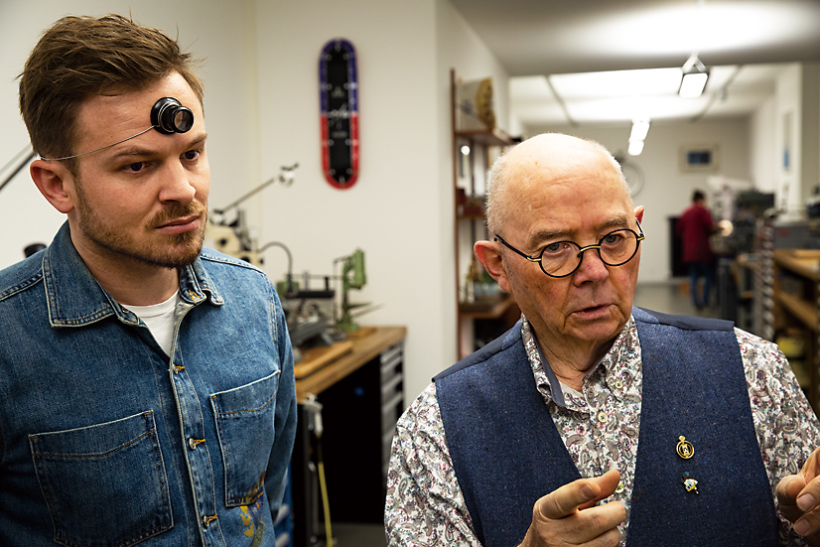
Mit der Veröffentlichung der AK 06 im Jahr 2017 etablierte sich Akrivia als Uhrenhersteller. 19 stieß der renommierte Gehäusebauer Jean-Pierre Hagman mit seiner gesamten Werkstatt zum Unternehmen hinzu, und Akrivia begann, Gehäuse und einige Teile selbst zu fertigen. Hagman ist ein führender Zulieferer von komplizierten Uhrengehäusen für namhafte Uhrmacher. Ohne ihn wären weder das Star Caliber noch die Tonneau Curvex möglich gewesen. Recep Rexhepi, der diese Legende unbedingt für das Gehäusedesign gewinnen wollte, überzeugte den pensionierten Hagman, dem Unternehmen beizutreten, und konnte ihn schließlich für sich gewinnen. „Es war allerdings nicht ganz einfach“, so Rexhepi.
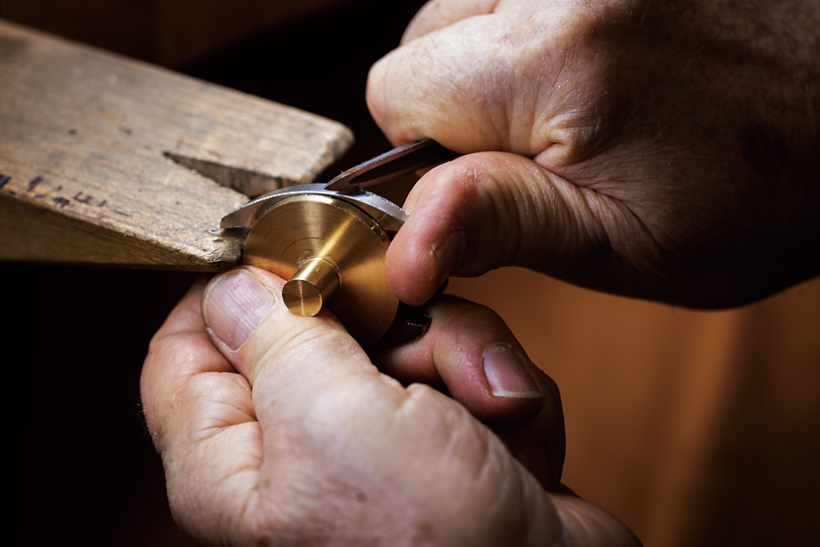
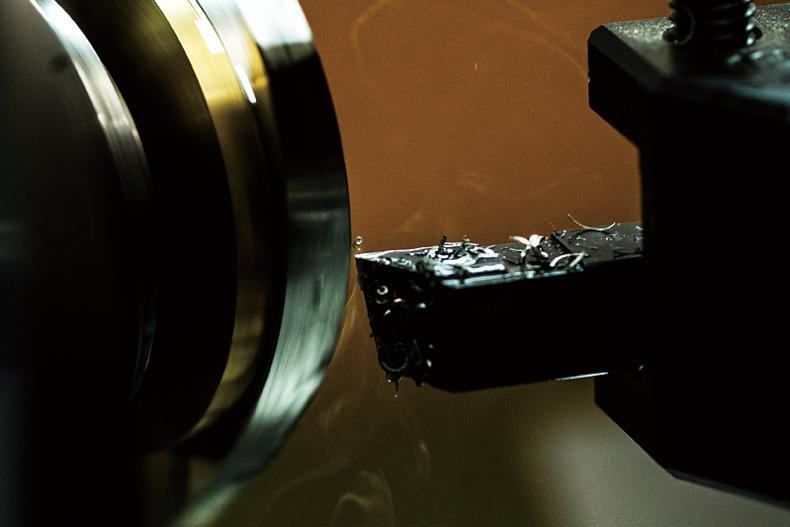
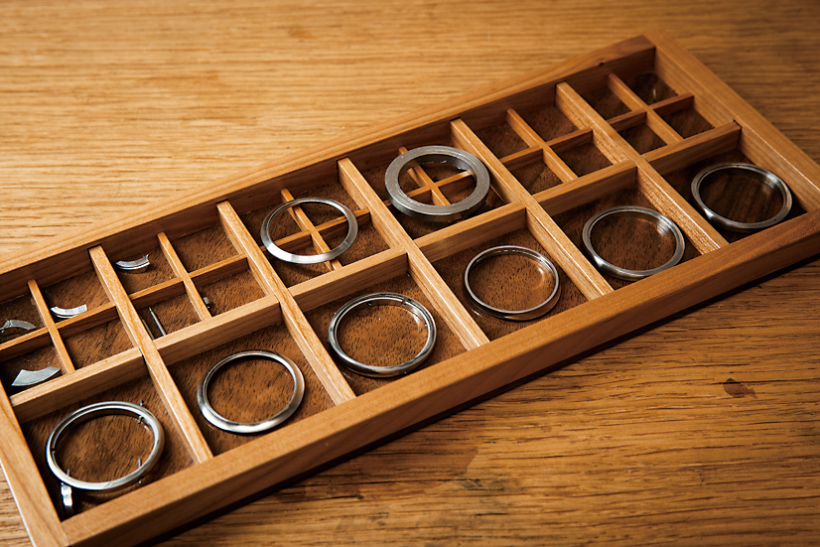
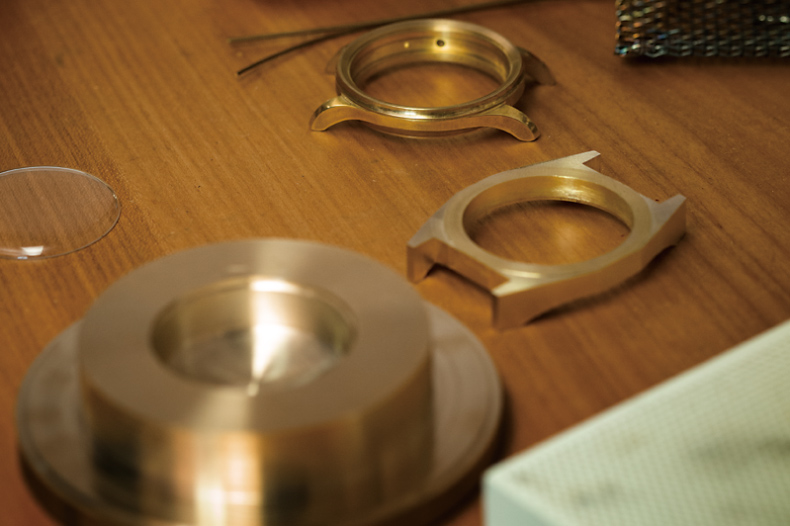
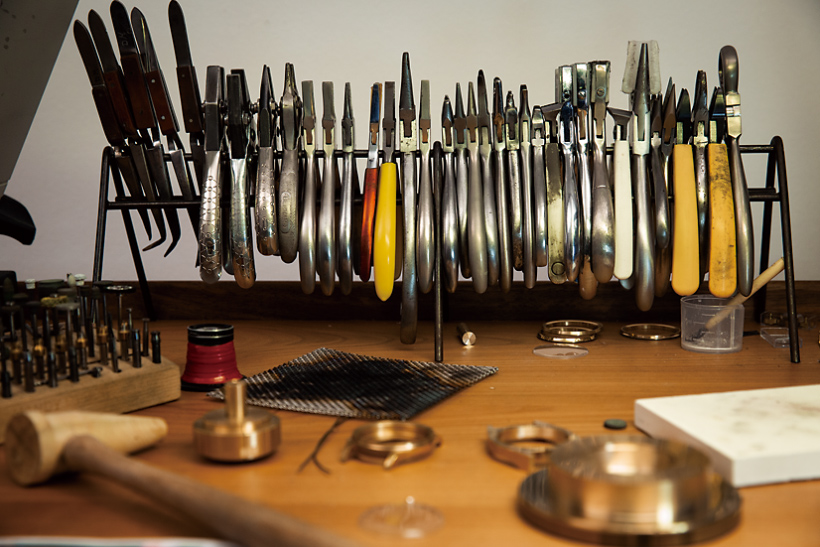
Hagman, der seine Karriere als Juwelier begann, fertigt seine Gehäuse nach einer durchweg traditionellen Methode. Er dreht einen runden Ring aus Edelmetall auf einer Drehbank, feilt ihn und lötet die Bandanstöße an, um ein Gehäuse zu schaffen. Wenn man Hagmans Arbeit beim Schneiden der Ringe beobachtet, wird deutlich, warum Bandanstöße bei Luxusuhrengehäusen früher nachträglich angebracht wurden. Er erklärt:
„Ich habe mich sehr über die Einladung von Rexhepi gefreut. Mir war wichtig, dass die klassischen Techniken an die Zukunft weitergegeben werden. Die Gehäuseherstellung, die ihren Ursprung in der Schmuckherstellung hat, die ich gelernt habe, ist von Kreativität und Harmonie geprägt. Mit der Verbreitung maschineller Fertigungsprozesse in den 1980er-Jahren ging diese Technik jedoch verloren. Stylisten, nicht Handwerker, begannen, über das Gehäusedesign zu entscheiden. Infolgedessen verschwanden die Künstler aus der Gehäuseherstellung.“
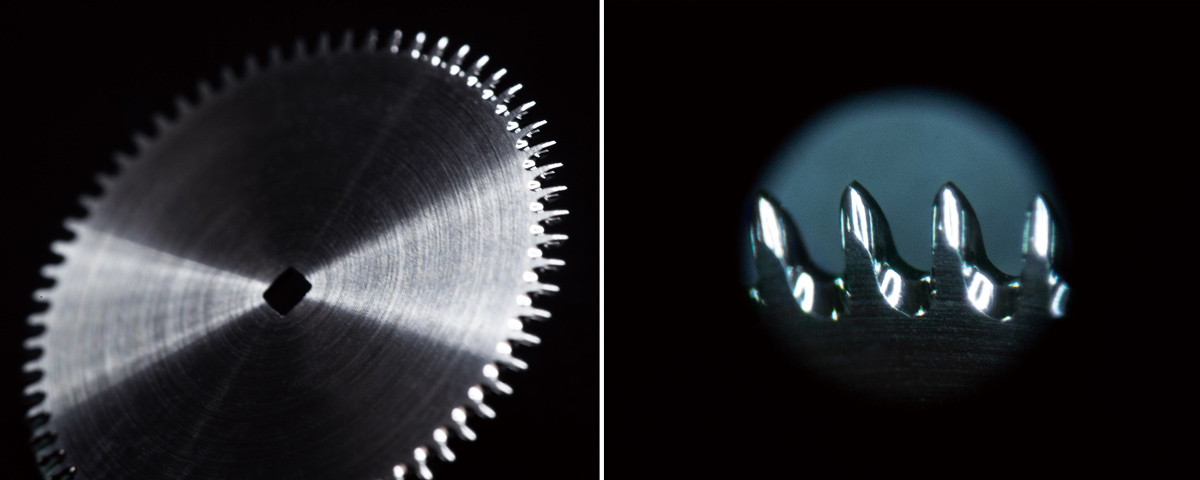
Die Fertigstellung eines Gehäuses, einschließlich der Endbearbeitung, dauert mindestens ein bis zwei Wochen, der erforderliche Aufwand ist also vergleichbar mit dem von Luxusuhren aus der Vergangenheit.
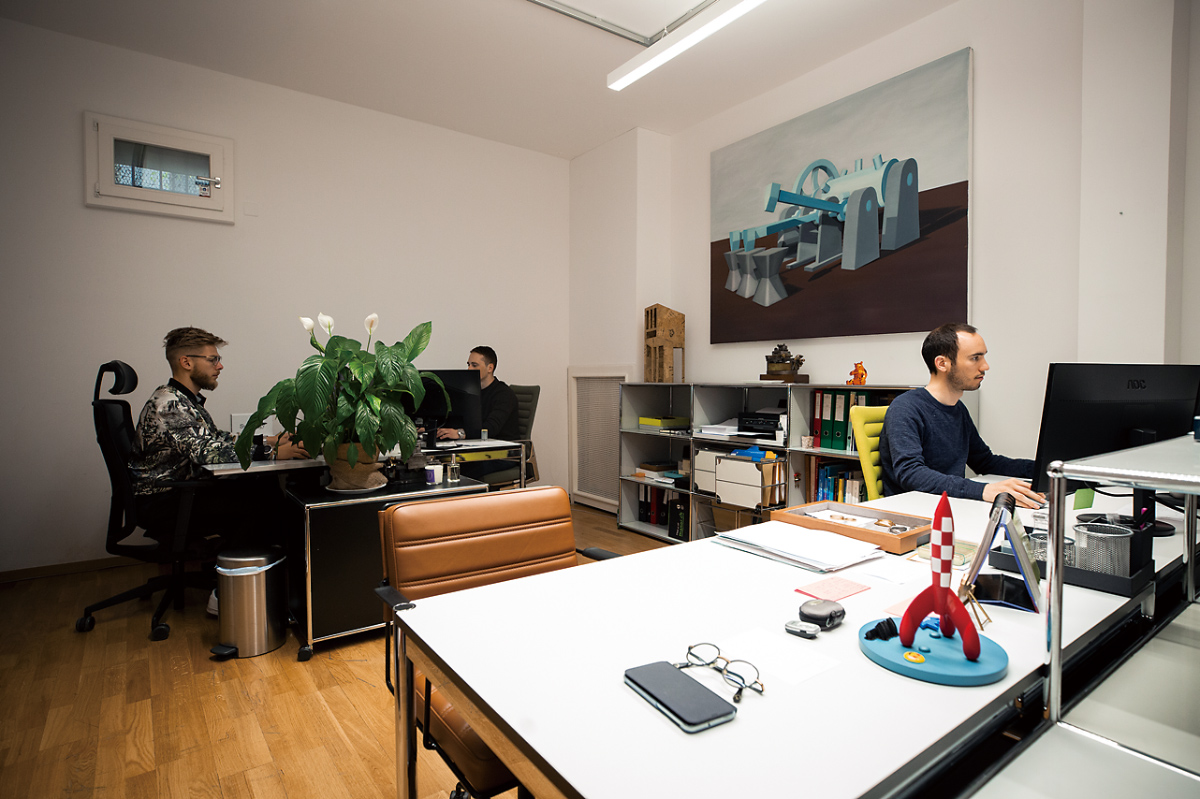
Mit der Übernahme von Hagmans Werkstatt kann Akrivia nun nicht nur Gehäuse, sondern auch Prototypen im eigenen Haus fertigen. Viele der grundlegenden Komponenten werden zwar von Zulieferern bezogen, die finalen Details wie beispielsweise die Zahnräder werden jedoch im eigenen Haus verbaut. Zusätzlich entwerfen drei Designer in der Forschungs- und Entwicklungsabteilung (F&E) im hinteren Teil der Werkstatt Uhren. Auch wenn dies angesichts der jährlichen Produktionsmenge von 35 bis 40 Uhren viel erscheinen mag, ist dieses Produktionssystem Akrivias Stärke.
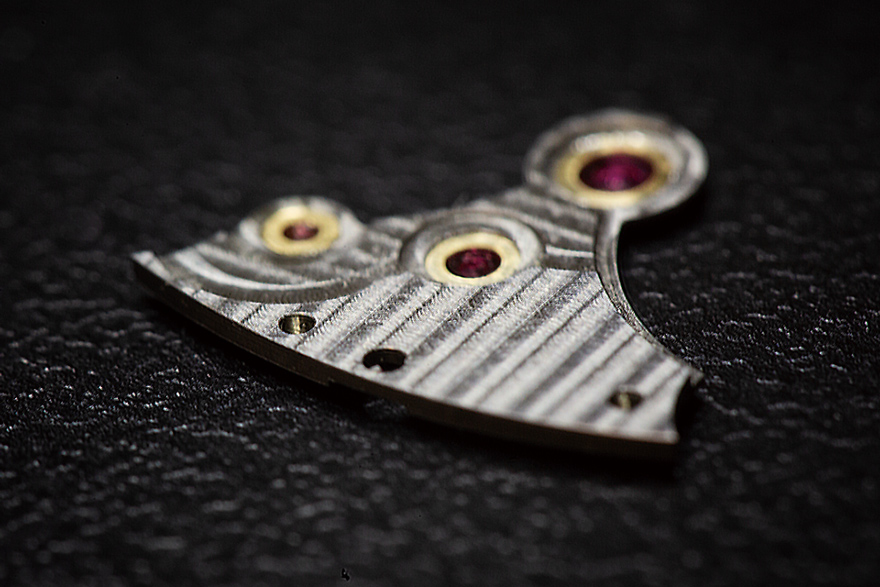
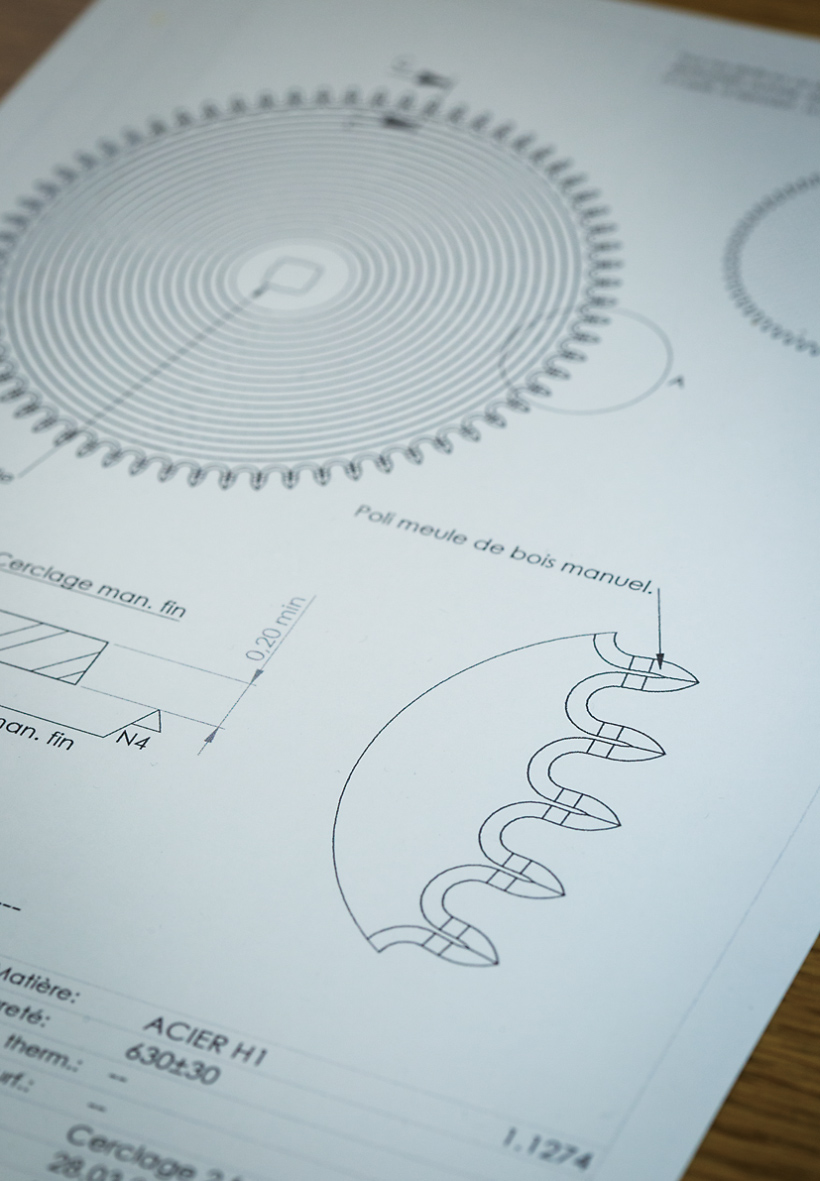
Die handwerkliche Endbearbeitung ist der Stolz von Micro Maison.
Ein wesentlicher Faktor für Akrivias Bekanntheitsgrad ist die aufwendige Handveredelung von Modellen wie der „AK 06“ und der „RRCC I“. Die tiefen Fasen und die schwarze Politur sind zweifellos von einer Qualität, die die vieler unabhängiger Uhrenmanufakturen deutlich übertrifft. Noch wichtiger ist jedoch, dass bei Akrivia ein einziger Uhrmacher den gesamten Herstellungsprozess von A bis Z begleitet. Ein Verfahren, das einst bei Luxusherstellern selbstverständlich war, wird heute von der aufstrebenden Mikro-Manufaktur übernommen.
Als ich vor einiger Zeit mit Daniel Roth sprach, erzählte er mir, wie sich die Herstellung von Luxusuhren verändert hat. „Früher war bei Luxusuhrenherstellern ein einziger Uhrmacher für alles verantwortlich, von der Fertigstellung des Uhrwerks bis zum Gehäuse. Er fertigte buchstäblich eine einzige Uhr. Heute hingegen haben wir eine klare Arbeitsteilung.“ Dank dieser Arbeitsteilung konnten die Uhrmacher ihre Produktivität steigern, da sich jeder Spezialist auf eine einzige Fertigkeit konzentrieren kann. Ohne dieses System der Arbeitsteilung wäre die Welt der Luxusuhren nicht das, was sie heute ist. Dennoch möchte ein Uhrmacher, der alles selbst machen will, von Anfang bis Ende an der Herstellung einer Uhr beteiligt sein. Das erklärt, warum Daniel Roth, der zwischenzeitlich im Ruhestand war, sich wieder selbstständig gemacht hat.
Ich war allerdings davon ausgegangen, dass diese Art der Uhrmacherei, abgesehen von unabhängigen Uhrmachern, die alleine arbeiten, ausgestorben sei, bis ich Akrivias Werkstatt besuchte.
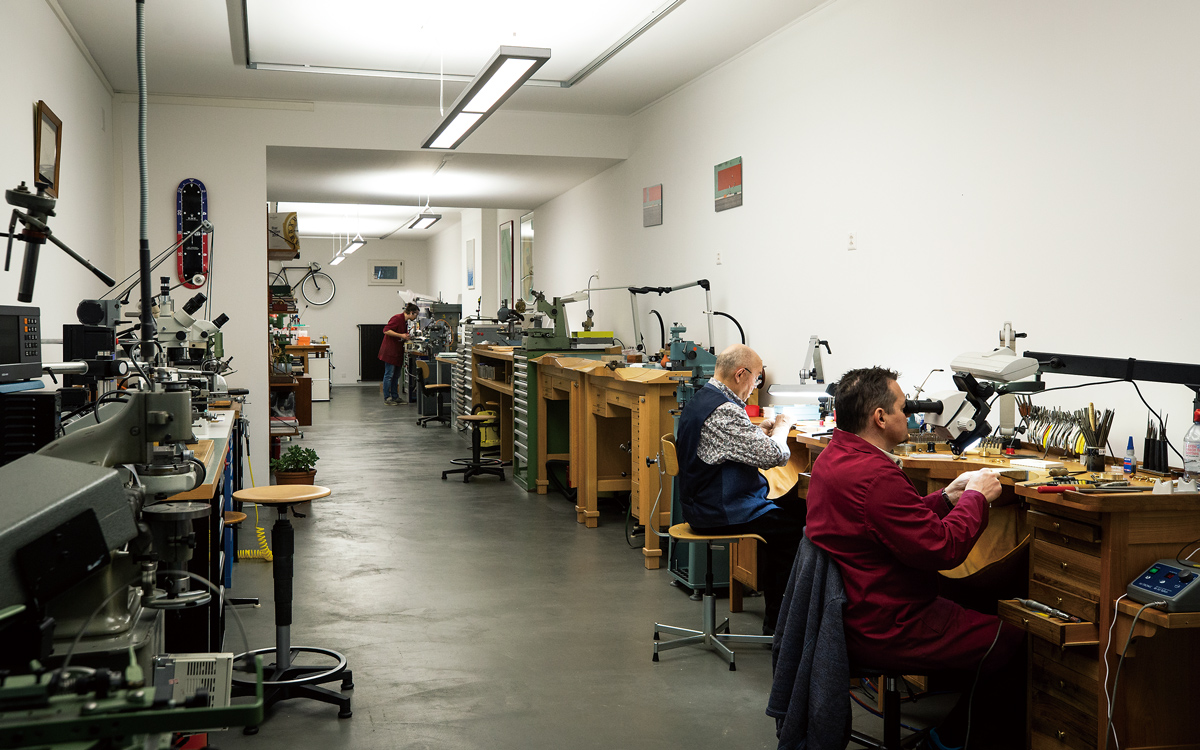
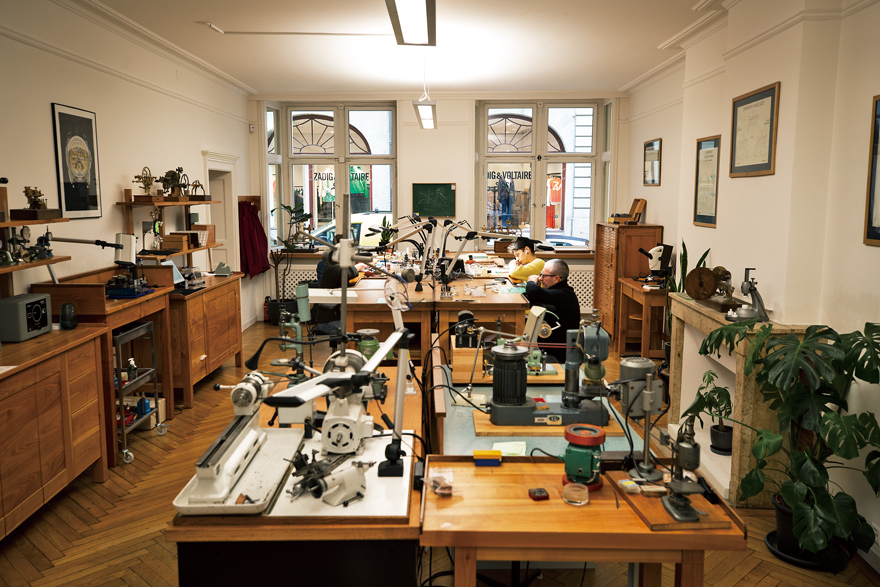
Sechs Uhrmacher, darunter Rexhep Rexhepi, arbeiten derzeit in der Werkstatt von Akrivia in der Genfer Altstadt. Für die Uhrenindustrie ist eine Jahresproduktion von 35 bis 40 Uhren durch sechs Uhrmacher zu gering. Ein Besuch der Werkstatt lohnt sich jedoch. Bei Akrivia übernimmt – abgesehen von der Endbearbeitung des Gehäuses und einiger Zahnräder – ein einziger Uhrmacher alle Arbeitsschritte, von der Endbearbeitung über die Montage und Justierung bis hin zum Einschalen. Genau das beschrieb Roth als die „traditionellen Luxusuhrenmacher“.
Rexhepi sagt: „In unserer Werkstatt ist ein Uhrmacher für alles verantwortlich, von der Bearbeitung der Einzelteile bis zur Fertigstellung der Uhr. Die Montage ist nur ein Teil des Prozesses. Allein die Fertigstellung unserer Uhren dauert ein bis zwei Monate.“
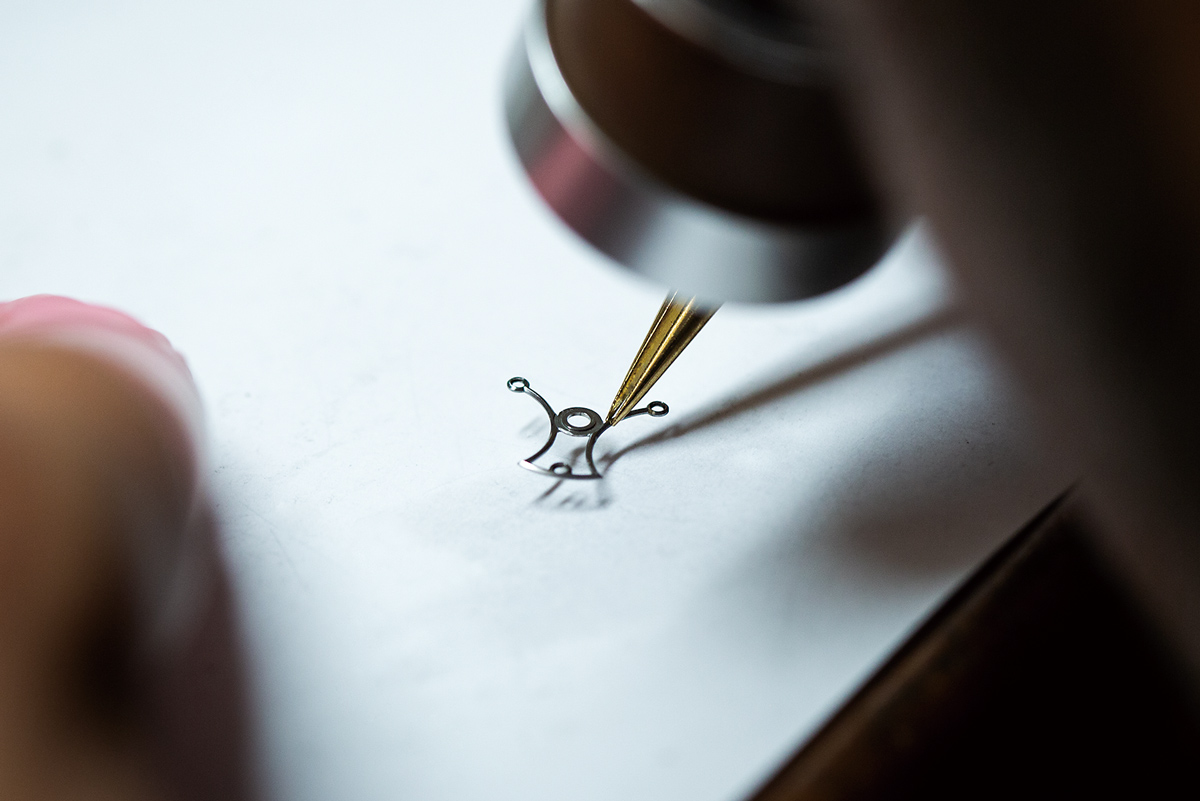
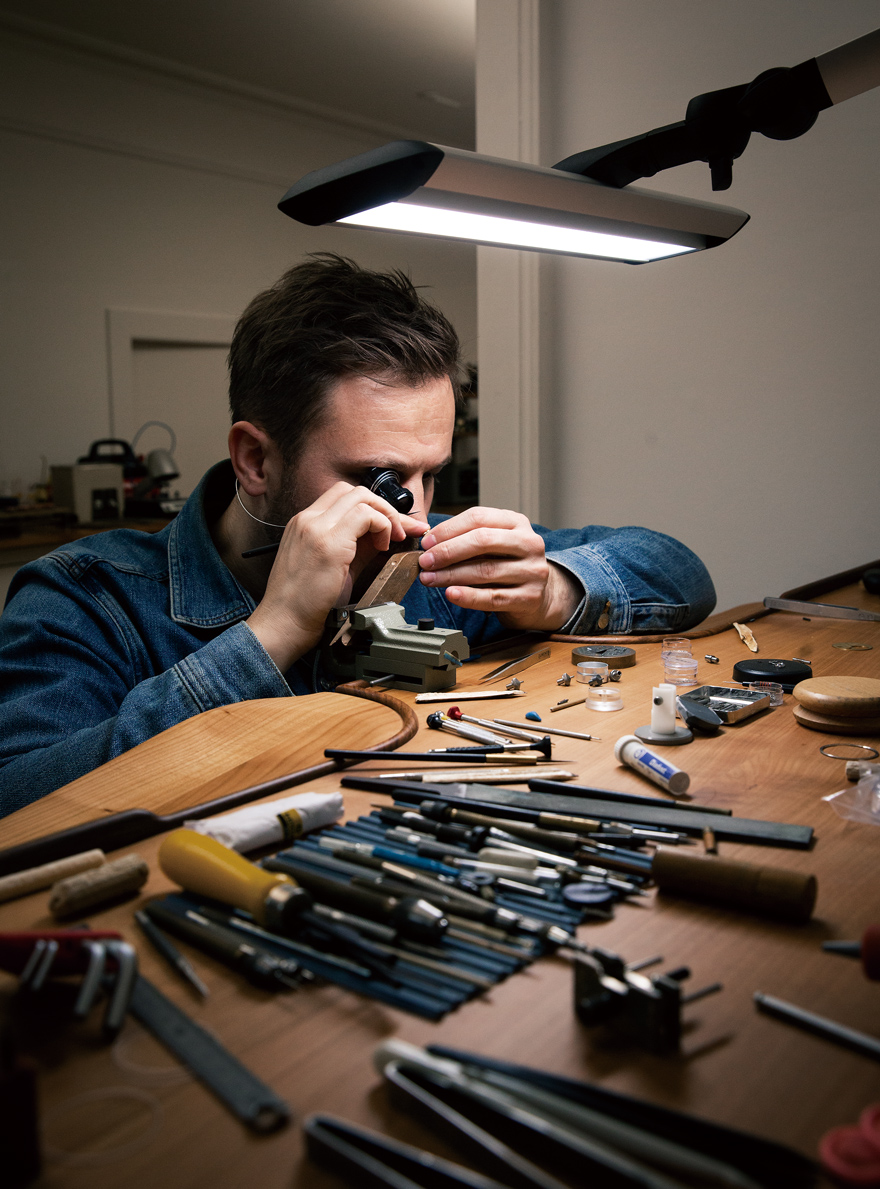
Die Veredelungstechniken selbst sind im Wesentlichen die gleichen wie in anderen High-End-Uhrmacherwerkstätten, aber es ist selten zu sehen, dass die Uhrmacher, die schweigend arbeiten, hin und wieder von ihren Plätzen aufstehen, um den Komponenten den letzten Schliff zu geben.
„Als ich das Unternehmen 2012 gründete, war ich allein, was mir viele verschiedene Möglichkeiten eröffnete. Doch um 2018 herum stieg die Anzahl der Bestellungen rasant an. Ich konnte höchstens noch ein oder zwei Uhren pro Jahr herstellen. Obwohl wir also weitere Uhrmacher eingestellt haben, glaube ich, dass wir ein Gleichgewicht finden müssen.“
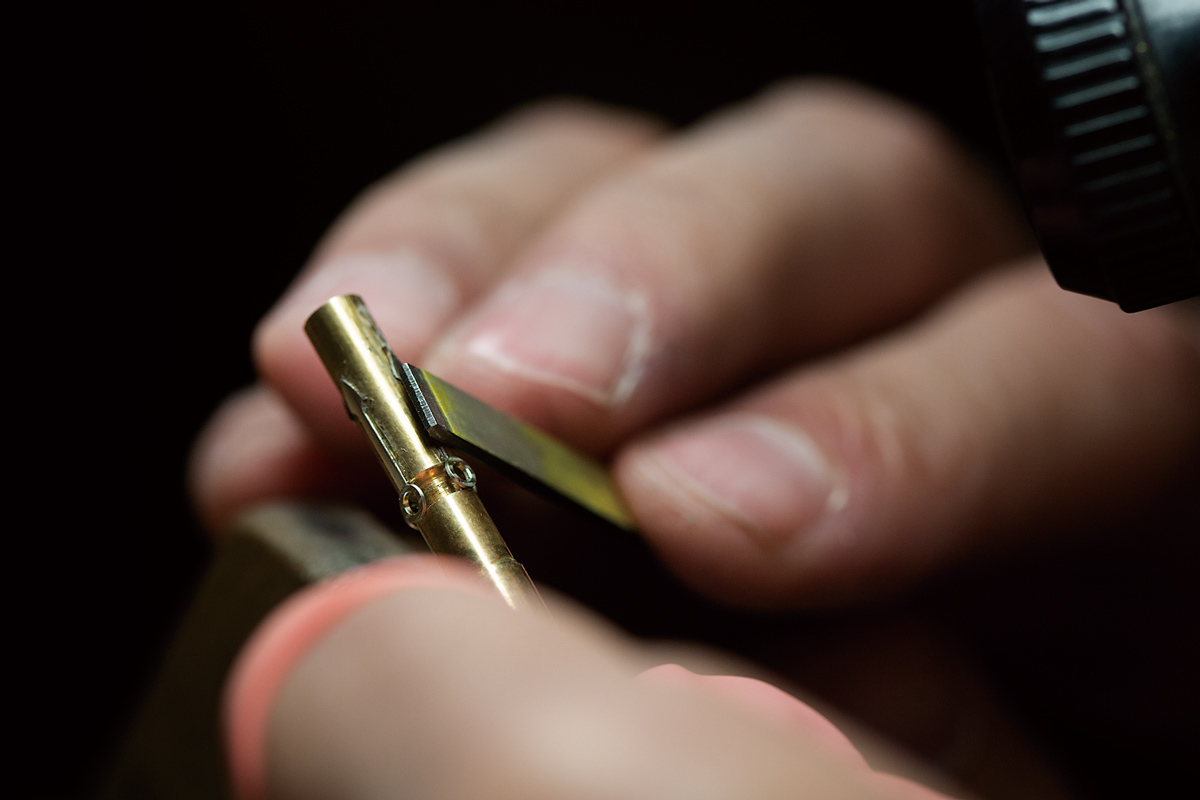
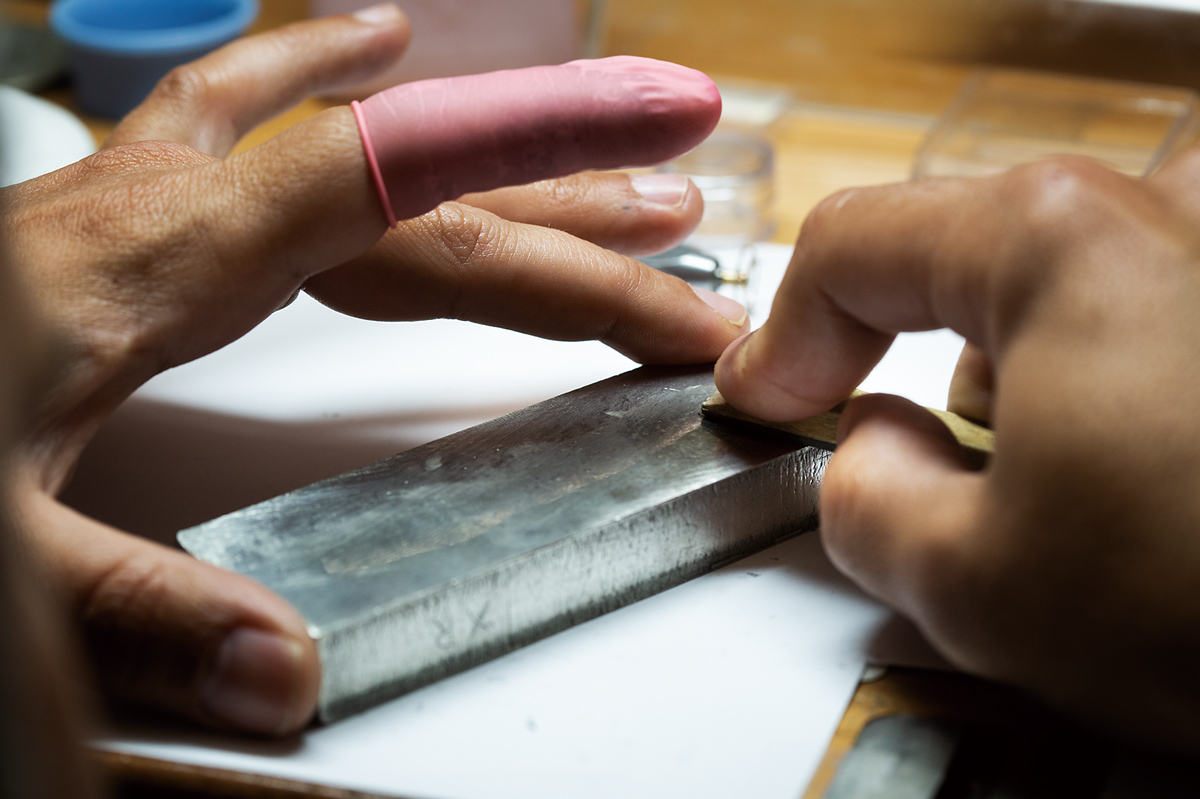
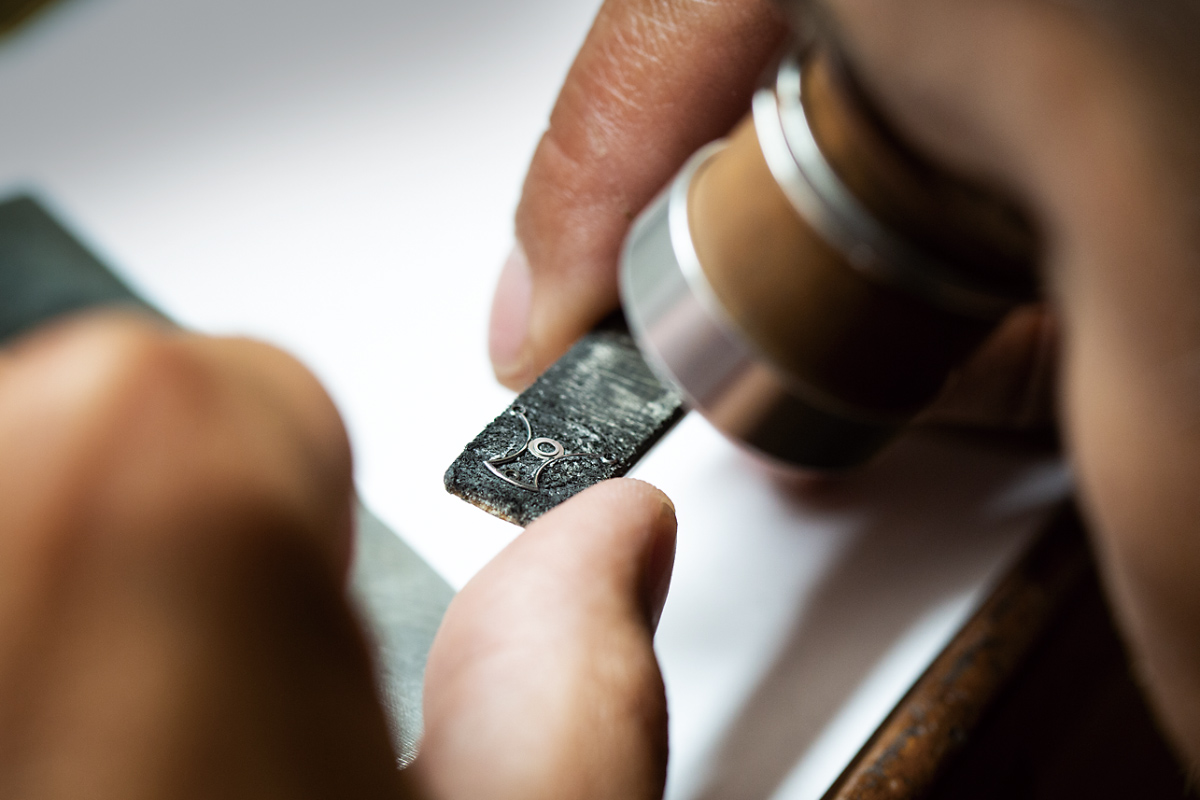
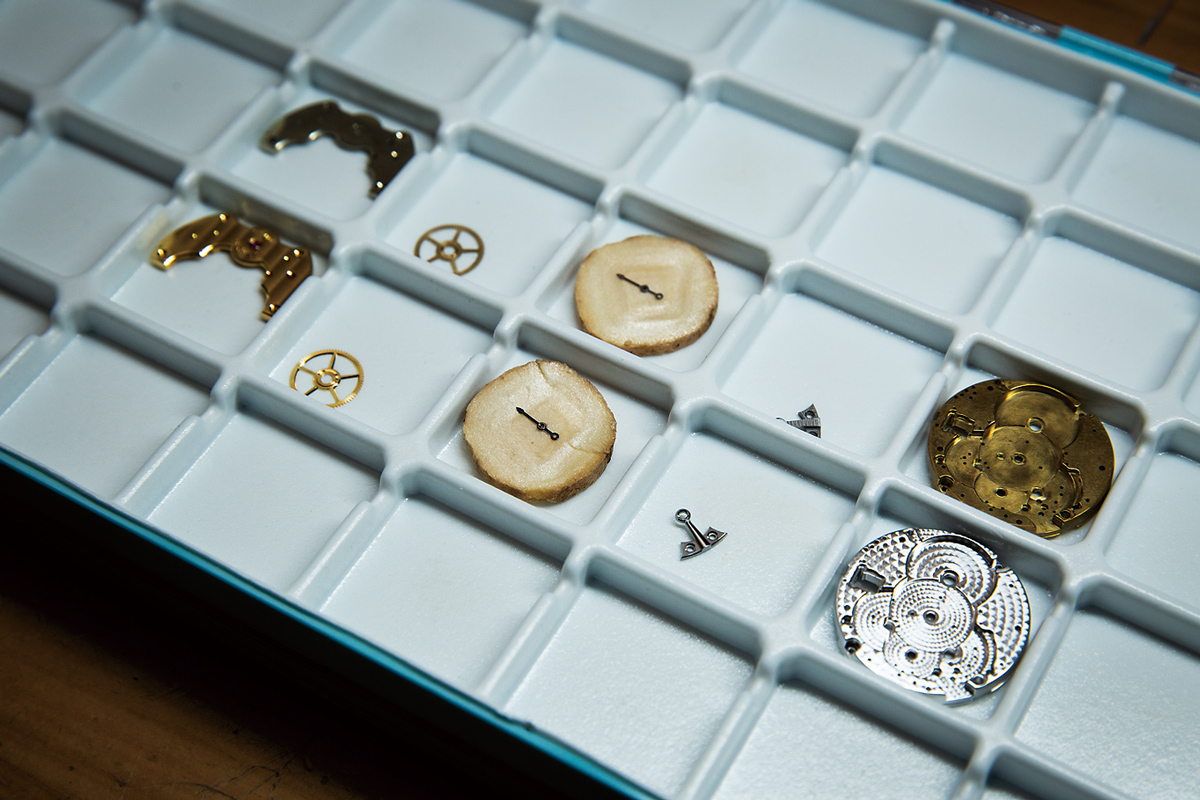
Während des Interviews beobachtete ich einen Uhrmacher, der mit den Fingern über eine Silberplatte fuhr. Er trug Diamantpaste auf eine Zinnplatte auf und polierte damit langsam ein Stahlteil. Nach dem Polieren überprüfte er den Hochglanz mit einer Lupe, legte das Teil erneut auf die Zinnplatte und schob es vorsichtig darüber. Ich habe schon viele Werkstätten gesehen, aber es ist selten, jemanden mit solch außergewöhnlichem Geschick zu finden. Hinzu kommt, dass er sich nicht auf die Oberflächenbearbeitung von Teilen spezialisiert hat. Das muss bedeuten, dass er ein außergewöhnlich talentierter Uhrmacher ist.
„Vor meinem Eintritt bei Akrivia arbeitete ich bei Hublot, Patek Philippe und Franck Muller an komplizierten Uhren. Warum habe ich mich für Akrivia entschieden? Weil mir die Vorgehensweise gefiel, dass ein einziger Uhrmacher für alles von der Endbearbeitung bis zur Montage verantwortlich war.“
Nebenbei bemerkt, sagt Rexhepi, dass es beim Auftragen von schwarzem Nagellack am besten funktioniert, wenn man das Polierpulver anspuckt.
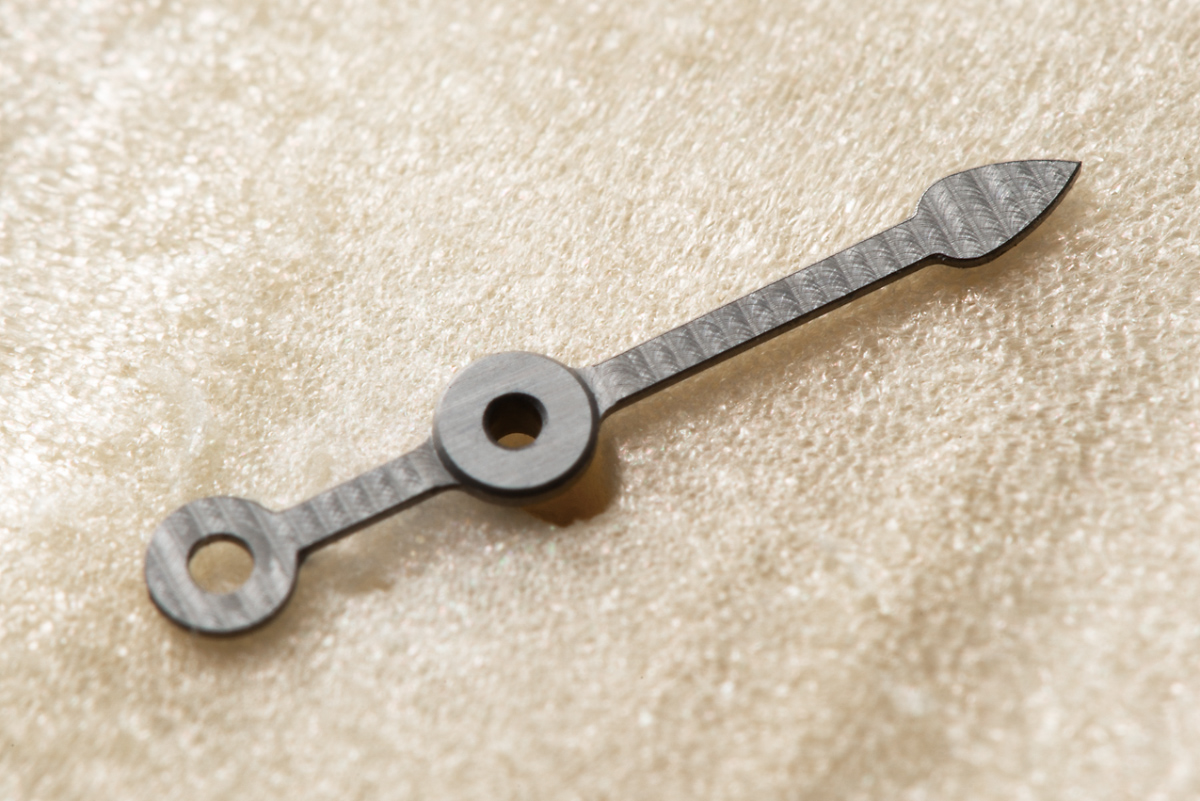
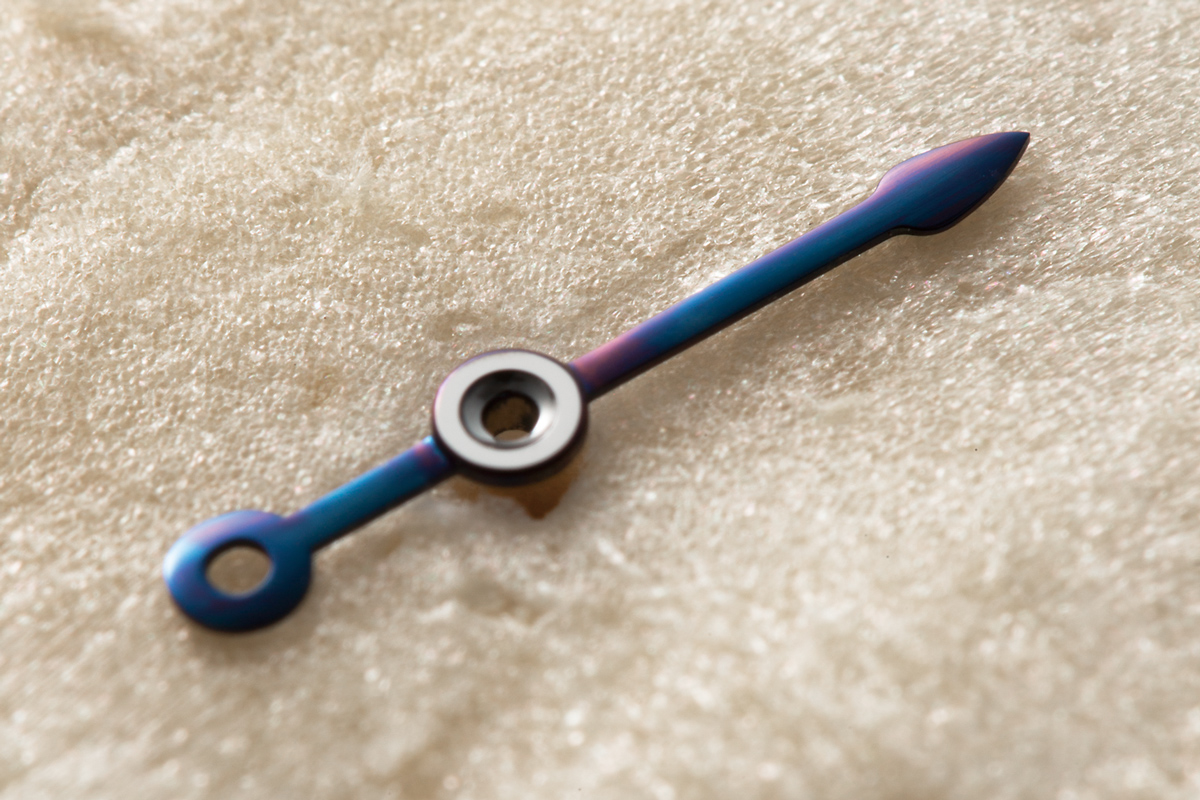
In einer Ecke der Werkstatt vollendete Rexhepis jüngerer Bruder, Cevde Rexhepi, die Zeiger. Wie sein Bruder hatte auch er eine Lehre bei Patek Philippe absolviert, ist aber seit 16 bei Akrivia und kann dort sein Können voll entfalten. Mit einer Feile formt er die Rohlinge dreidimensional, poliert sie auf Hochglanz und erhitzt sie anschließend mit einer Lampe, um die Farbe aufzutragen. Bei Akrivia gehört die Fertigstellung der Zeiger ebenso wie der Uhrwerke zu den Aufgaben der Uhrmacher.
Darüber hinaus legt Akrivia größten Wert auf die handwerkliche Fertigung. Nehmen wir beispielsweise die Zahnräder des Räderwerks. Allein ein einziges Zahnrad erfordert 20 innere Vertiefungen. Dies ist selbst für einen auf Veredelung spezialisierten Handwerker eine anspruchsvolle Aufgabe, doch gerade die Uhrmacher, deren Hauptaufgabe die Montage der Uhren ist, müssen diese Präzision beweisen. Da bei Akrivia nur diejenigen arbeiten können, die sowohl über fundierte Kenntnisse im Uhrmacherhandwerk als auch in der Veredelung verfügen, ist es nicht verwunderlich, dass die Uhrmacher des Unternehmens über so herausragende Qualifikationen verfügen.
Doch gerade Rexhepi ist es zu verdanken, dass die traditionellen Methoden so fest etabliert sind. Obwohl er Geschäftsführer des Unternehmens ist, hat Rexhepi seinen eigenen Arbeitsplatz in der Werkstatt, wo er die anderen Uhrmacher beim Polieren, Justieren und Montieren von Teilen anleitet. Darüber hinaus hinterfragt er bestehende Methoden und entwickelt ständig neue Verbesserungen, wie beispielsweise die Genfer Schleif- und Fasentechniken, die auf der vorherigen Seite vorgestellt wurden.
„In der Uhrenindustrie heißt es, Zwergholz sei gut für die Fasenbearbeitung, aber das ist eine Technik für Museen. Wir bevorzugen Holunder und Buchsbaum. Natürlich verwenden wir manchmal auch Zwergholz, aber nach einigen Versuchen haben wir festgestellt, dass Holunder und andere Hölzer besser geeignet sind. Ich persönlich würde die Art der kreisförmigen Maserung gerne verändern. Sie ist zwar traditionell, aber ich denke, es gibt Alternativen.“ Und er gibt sein Wissen weiterhin an seine Uhrmacher und Mitarbeiter weiter. Tatsächlich kann jeder, der in dieser Werkstatt arbeitet, die Uhrmacherkunst auf höchstem Niveau erlernen.
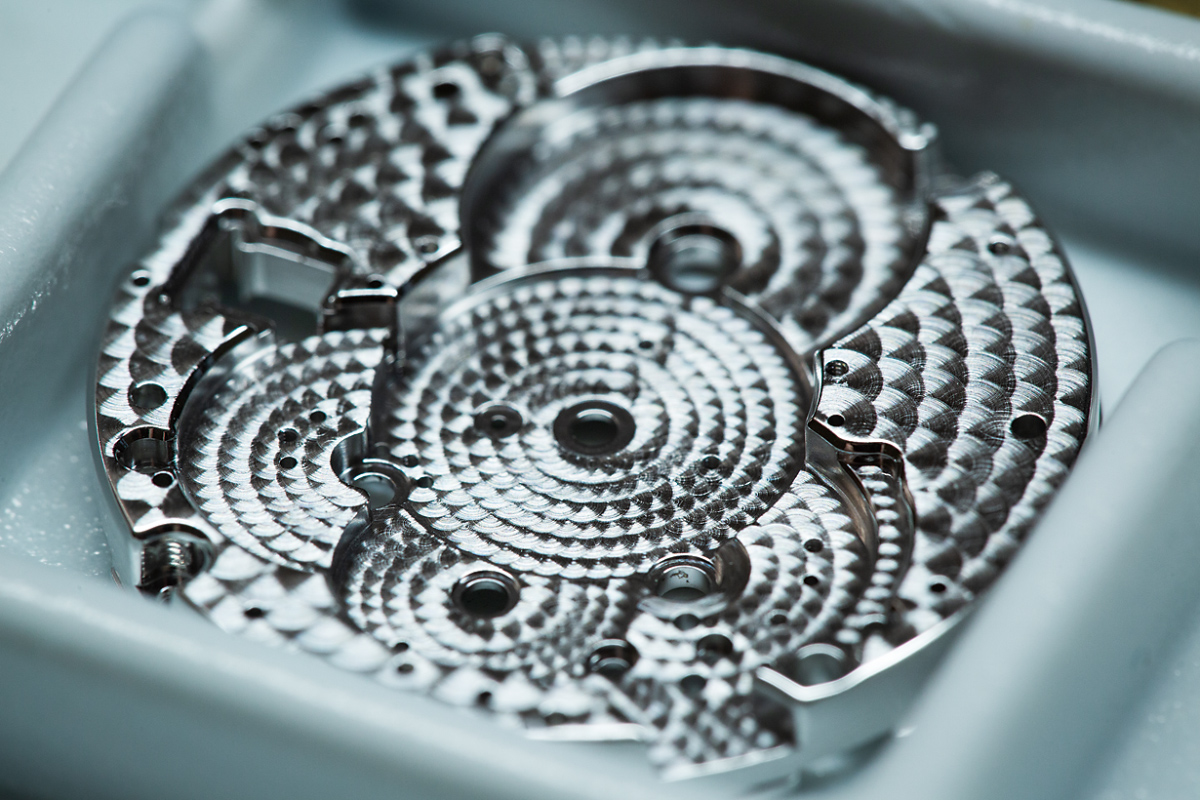
„Ich möchte immer gute Dinge herstellen. Deshalb habe ich weiterhin mit Oberflächenveredelungen experimentiert. Als ich 2012 mit der Genfer Oberflächenveredelung begann, war ich mit dem Ergebnis zufrieden. Im Vergleich zu heutigen Standards gibt es jedoch noch viele Bereiche, die verbesserungsbedürftig sind. Seitdem habe ich viel gelernt und es hat sich deutlich verbessert. Aktuell lagern wir das Polieren der Gehäuse und vieler Teile aus, aber ich möchte diese Arbeiten auch wieder in die eigene Produktion integrieren. Ich bin jemand, der nie zufrieden ist.“
Es ist jedoch schwierig, Uhrmacher zu finden, und selbst unter Uhrmachern weltweit ist es schwer, Fachkräfte für die Endbearbeitung zu finden. Wäre es im Hinblick auf die Produktivität nicht sinnvoller, Endbearbeitung und Montage zu trennen, wie es andere Hersteller tun? Auf meine Nachfrage antwortete Rexhepi, dass sie daran festhalten würden.
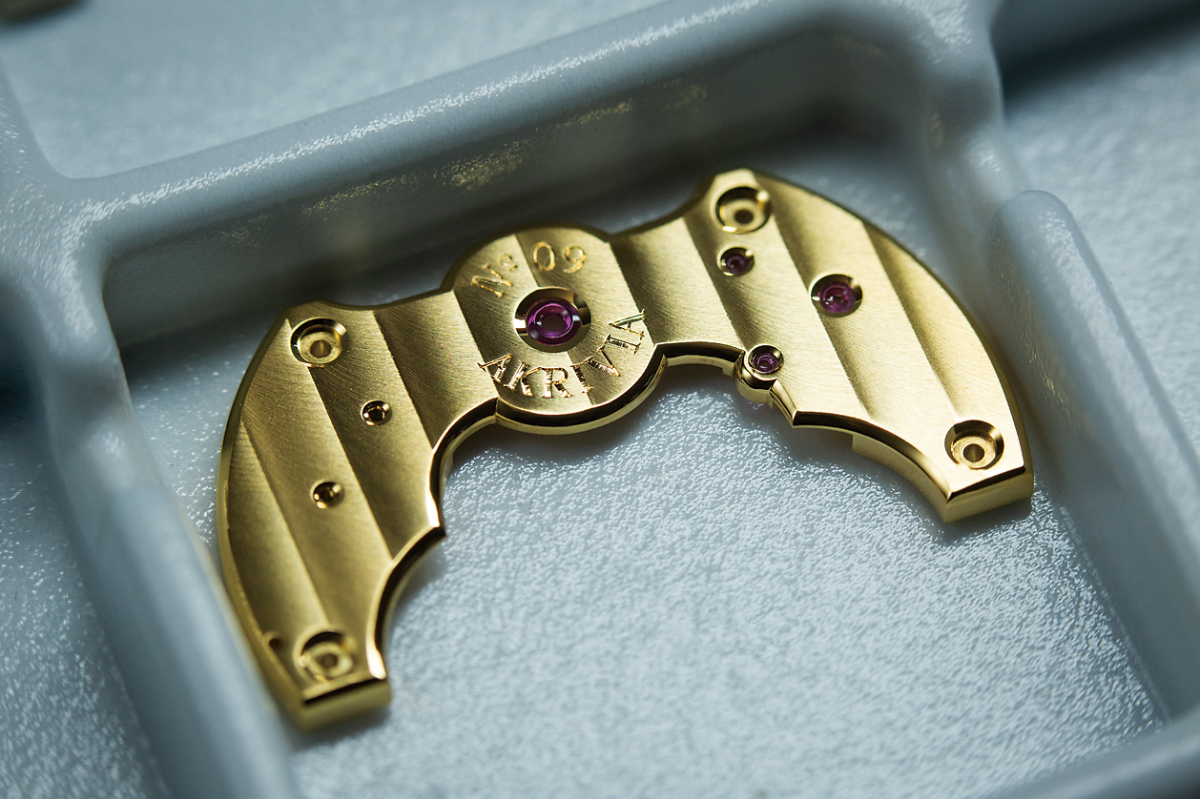
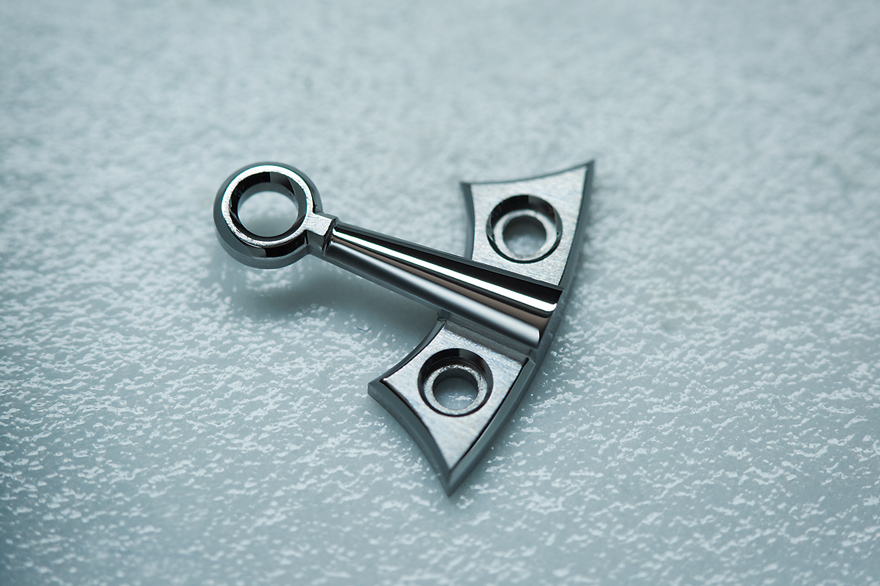
„Mein Traum-Uhrmacher ist FP Journe. Wenn ich nicht das tun würde, was er getan hat, würde ich die Uhrenherstellung aufgeben wollen. Er hat nicht nur Innovationen weitergegeben, sondern sitzt immer noch an seiner Werkbank, fertigt Uhren und erforscht die Welt der Uhren. Genau das möchte ich auch tun, denn wir sind alle Egoisten.“
Akrivia hat sich zum Ziel gesetzt, Zeitmesser zu kreieren, die im 21. Jahrhundert im wahrsten Sinne des Wortes klassisch sind. Wer sich für die Romantik von Uhren begeistert, sollte unbedingt eine ihrer Uhren ausprobieren. Uhrenliebhaber werden zweifellos die Seele – oder anders gesagt, die Seele – spüren, die in jeder ihrer Kreationen steckt.
http://www.webchronos.net/news/71914/
http://www.webchronos.net/features/58835/
http://www.webchronos.net/features/45478/