In den letzten Jahren hat sich die Qualität der Gehäuseteile bemerkenswert verbessert. Von High-End- über Mittelklasse- bis hin zu Einsteigermodellen – jeder Hersteller hat die Messlatte für die Gehäusequalität kontinuierlich höher gelegt. Um sich von der Konkurrenz abzuheben und den Wert ihrer Uhren zu steigern, konzentrieren sie sich zunehmend nicht nur auf das Uhrwerk, sondern auch auf Gehäuse, die auf den ersten Blick erkennbar sind. Betrachtet man dabei Gehäuse mit außergewöhnlicher Individualität, fällt vor allem das Stichwort „Schönheit“ auf. Wie haben die Hersteller das Selbstvertrauen gewonnen, Schönheit in Gehäuseteilen wie beispielsweise Gehäusen zu schaffen? Wir gehen den Geheimnissen der einzigartigen Methoden und Produktionsstätten jedes Unternehmens auf den Grund.
Interview und Text von Masayuki Hirota (Chronos-Japan)
Artikel veröffentlicht im August 2019
RICHARD MILLE x Saphirkristall
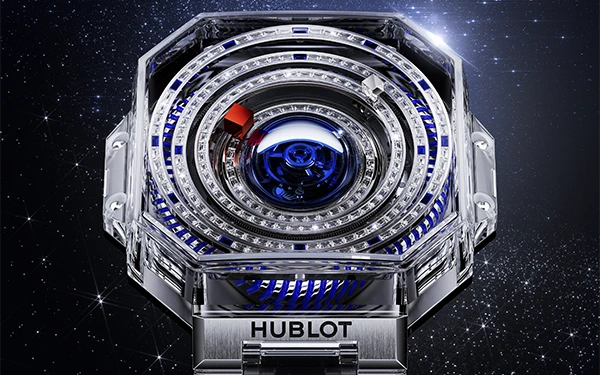
Richard Milles RM056 mit ihrem Saphirglasgehäuse erregte auf dem SIHH 2012 großes Aufsehen. Zwar gab es bereits zuvor Uhren mit Saphirglasgehäusen, doch die RM056 war die einzige Uhr mit einem so komplexen Design und einem vollständig aus Saphir gefertigten Gehäuse. Wie konnte Richard Mille dieses beispiellose Projekt realisieren? Wir besuchten die Stettler Sapphire AG in der Schweiz, den Hersteller der Gehäuse.
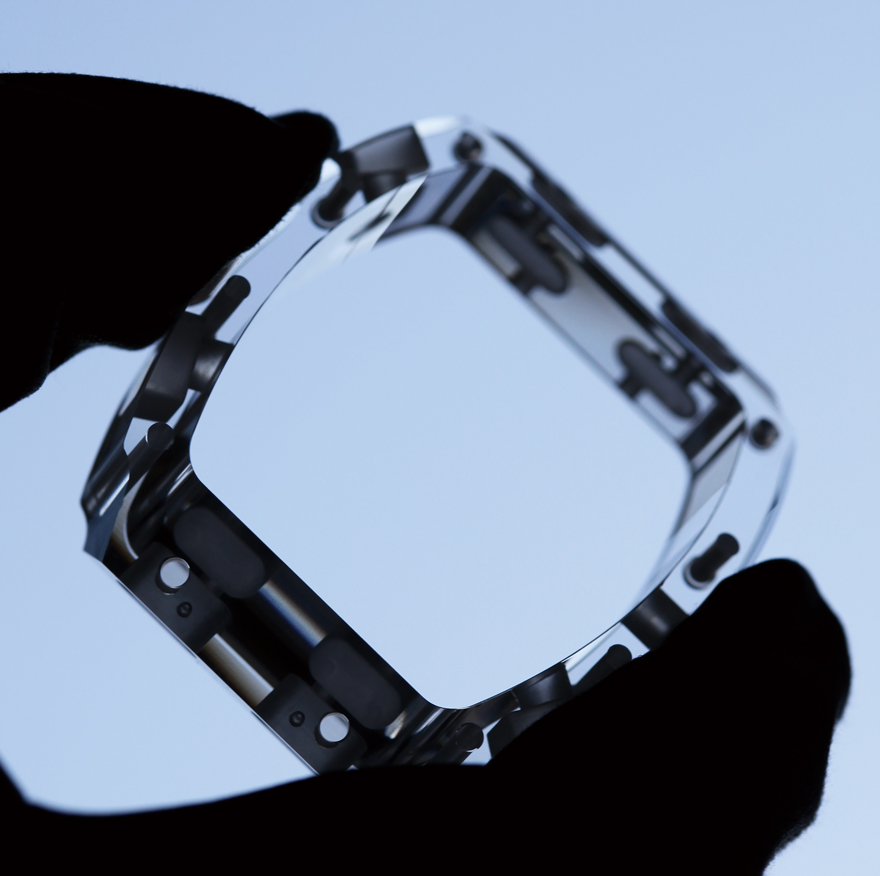
Der Stolz der Handwerker, die das perfekte Saphirgehäuse geschaffen haben
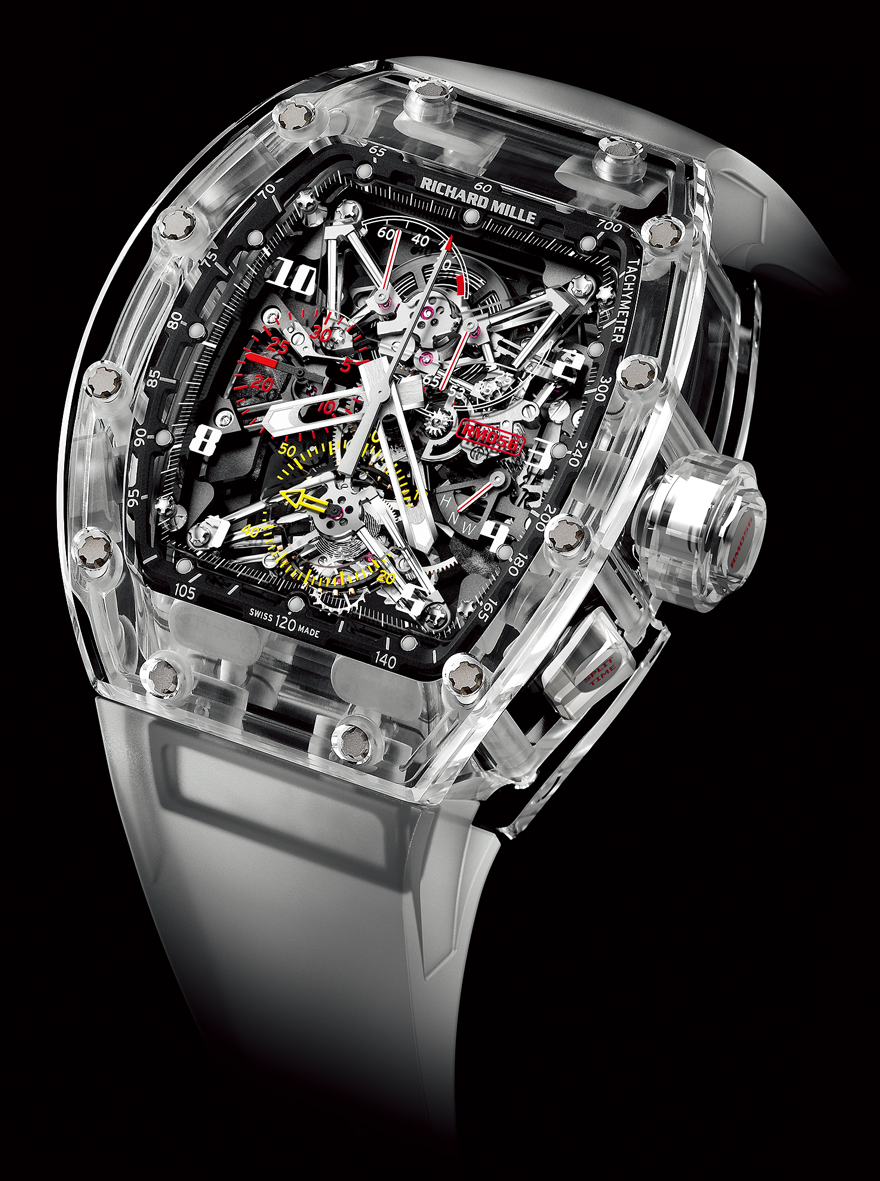
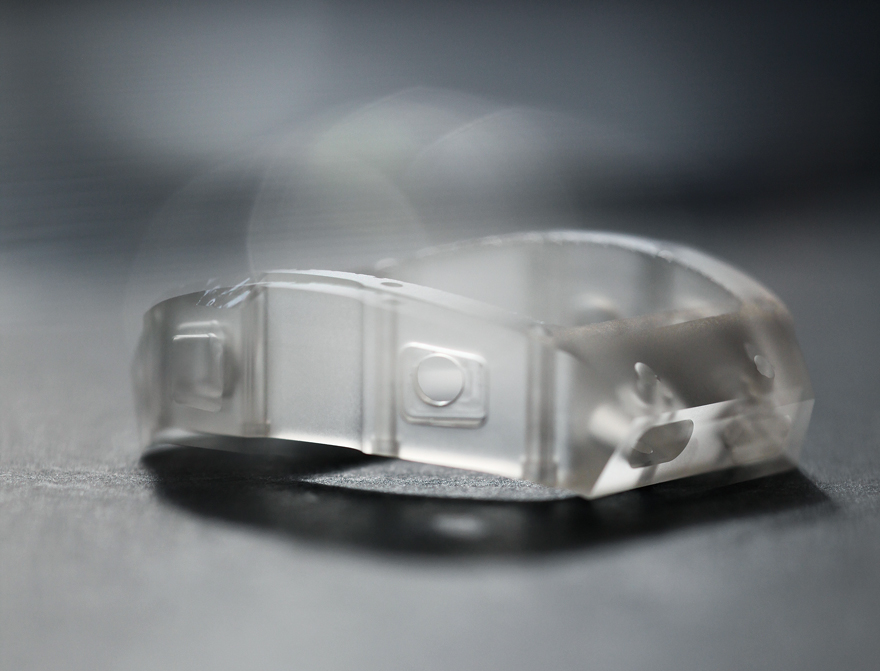
Das Gehäuse dieser Uhr besteht vollständig aus Saphirglas. Die Fertigung dauert über 1000 Stunden, davon 430 Stunden für den Zuschnitt und 350 Stunden für das Polieren. Das Uhrwerk ist eine leichte Wettkampf-Chronographenversion des RM008. Es wiegt nur 9.5 g. Handaufzug (Kal. RM CC1). Saphirglas (50.5 mm x 42.7 mm). Weltweit auf 5 Stück limitiert. Preis: 147 Millionen Yen.
„Dies ist die weltweit erste Uhr mit einem Gehäuse, das vollständig aus Saphirglas besteht“, sagte Richard Mille. Saphirglasgehäuse gab es zwar schon vorher und gibt es auch heute noch, aber die RM056 ist mit Sicherheit die erste, deren Gehäuse vollständig aus Saphirglas gefertigt ist.
Das Gehäuse sollte vollständig aus Saphirglas gefertigt werden. Niemand hatte diese Idee zuvor verfolgt, da sie zu zeitaufwendig und unpraktisch gewesen wäre. Mille erklärte jedoch: „Die RM056 ist die einzige Richard Mille Uhr, die nicht für Sport geeignet ist.“ Die einzige Hürde wären also Zeit und Aufwand gewesen.
Richard Mille beauftragte die Stettler Sapphire AG, einen Schweizer Hersteller von Saphirglas, mit der Fertigung seiner Saphirgehäuse. Drei Viertel des Geschäfts des Unternehmens entfallen auf Uhren, wobei der Großteil davon auf die Produktion von Saphirgläsern entfällt. Die hohe technische Kompetenz des Unternehmens zeigt sich darin, dass es aktuell nahezu alle großen Schweizer Uhrenhersteller zu seinen Kunden zählt. Dank seiner Verarbeitungskompetenz fertigt Stettler neben Saphirgläsern auch Saphirzifferblätter für Richard Mille und Keramikgehäuse für einen weiteren Schweizer Uhrenhersteller.
Im Allgemeinen wird zur Herstellung von Saphirglas eine große Fräsmaschine verwendet. Der Saphir wird in die Fräsmaschine eingelegt und die Oberfläche abgetragen. Saphirgläser, die mit diesem Verfahren hergestellt werden, sind in der Regel flach. Obwohl sich Uhren weiterentwickelt haben, lässt sich sagen, dass sich der Herstellungsprozess für Kristalle seit den 0er-Jahren, als Saphirglas erstmals populär wurde, nicht wesentlich verändert hat. Hätte sich der Herstellungsprozess nicht verändert, wäre die Form des Kristalls flach geblieben.
Seit dem Jahr 2000 werden jedoch mehrachsige CNC-Maschinen für die Herstellung von Kristallen eingesetzt. Die Bearbeitung von Saphirglas ist deutlich schwieriger als die von Edelstahl, ermöglicht aber die Herstellung dreidimensionaler Formen. Stettler, der für Richard Mille arbeitete, adaptierte diese Technik zur Fertigung von Saphirgehäusen.
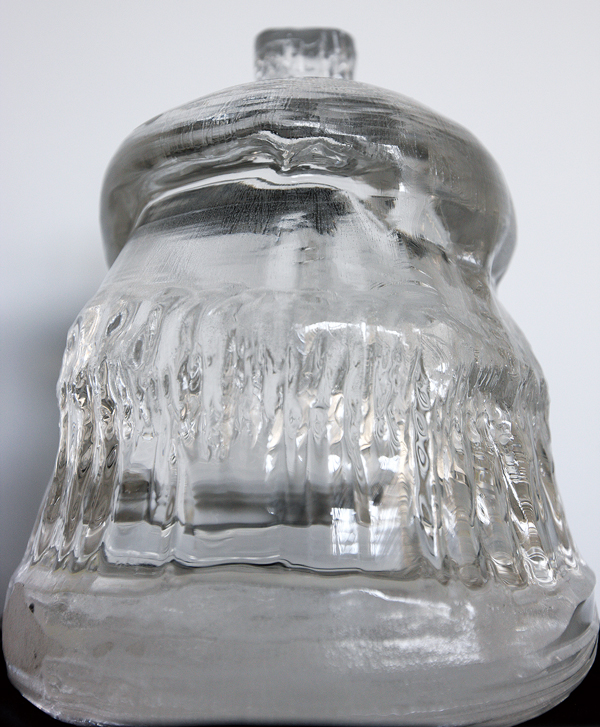
Der erste Schritt bestand in der Materialauswahl. Das Verneuil-Verfahren, das Standardverfahren zur Saphirgewinnung, liefert keine Kristalle, die groß genug für ein Gehäuse sind. Daher erwarb Stettler einen großen Saphirblock von einem russischen Unternehmen, der im Zyklopenverfahren (einer Variante des EFG-Verfahrens) hergestellt worden war.
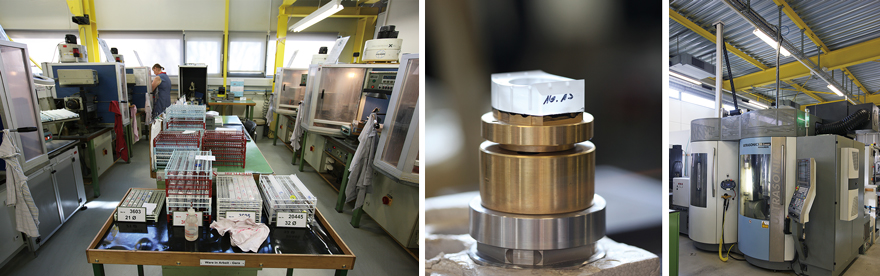
„Saphirkristall besitzt, genau wie Diamant, eine Achse. Bezogen auf die Kristallgröße liegt diese wahrscheinlich bei etwa 50. Bei einem flachen Kristall kann man die Achse relativ unproblematisch bearbeiten. Bei der Bearbeitung zu einer dreidimensionalen Form, wie beispielsweise beim RM056-Gehäuse, muss die Achse beim Schneiden jedoch unbedingt beachtet werden, da der Kristall sonst leicht bricht. Es ist wichtig, die Achse jedes Materials zu berücksichtigen. Selbstverständlich können wir keine Materialien verwenden, die auch nur den geringsten Kratzer auf der Innenseite aufweisen.“
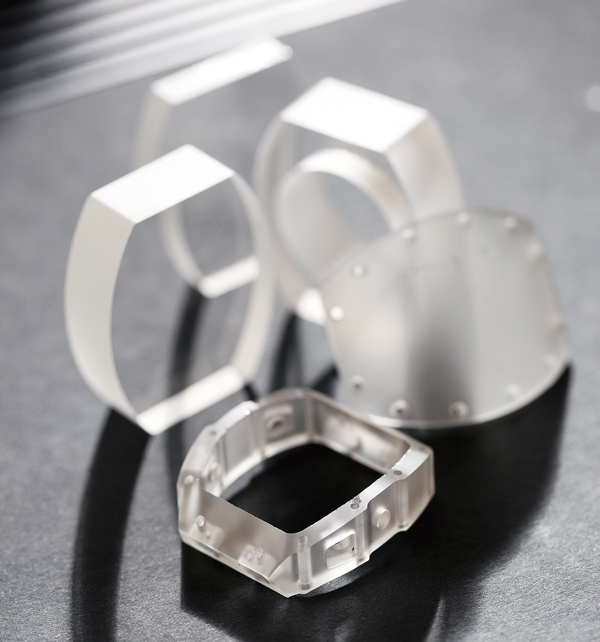
Das Bohren der Löcher sei noch schwieriger, sagt er. Zum Bohren der Löcher werde ein Diamantbohrer verwendet, wobei die Wärmeentwicklung gering gehalten werden müsse. Der Bohrer rotiere mit 10.000 Umdrehungen pro Minute. Wenn der Bohrer zu heiß werde, werde er gestoppt und die Bearbeitung erst nach dem Abkühlen fortgesetzt. Hubsy Walter, der an der Gehäusebearbeitung beteiligt ist, erklärt: „Man muss sehr langsam vorgehen, sonst bricht der Saphir leicht. Die Ausbeute beim ersten Gehäuse, an dem ich gearbeitet habe, lag bei null Prozent (lacht). Die Diamantschneidwerkzeuge haben außerdem eine sehr kurze Lebensdauer. Sie verschleißen schnell und müssen ersetzt werden. Auch die Endbearbeitung ist schwierig. Wir verwenden feines, pulverförmiges Diamantpulver zum Polieren. Damit polieren wir die Oberfläche zunächst in 10-Mikrometer-Schritten. Anschließend glätten wir die Oberfläche auf eine Dicke von 2–3 Mikrometern und führen dann eine chemische Behandlung durch.“
Interessant ist das Know-how, das beim Bohren der Löcher erforderlich ist. Offenbar verringert sich die Bruchgefahr am meisten, wenn man zunächst ein kleines Loch bohrt und es dann nach unten hin allmählich erweitert. Da sich die Achsen der verschiedenen Materialien jedoch unterscheiden, ist jeder Arbeitsschritt ein Versuch-und-Irrtum-Verfahren. Auf die Frage, ob man die Gehäuseform nicht verändert habe, um die Bearbeitung zu vereinfachen, antwortete Stettler: „Das ist unmöglich. Das Saphirgehäuse musste exakt nach den Vorgaben gefertigt werden. Das war die Bedingung von Richard Mille.“
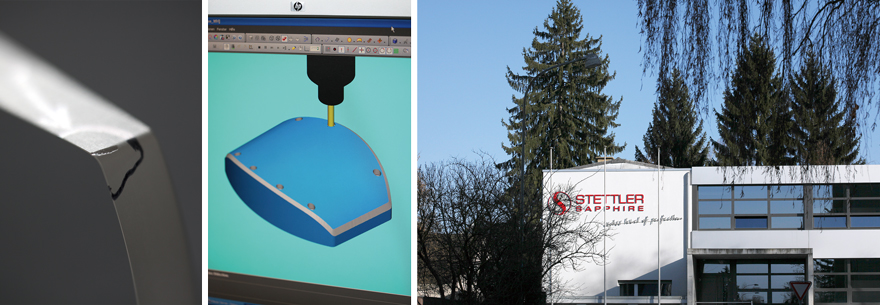
Das Saphirgehäuse der RM056 wird mit unglaublicher Sorgfalt gefertigt. Was das Unmögliche möglich machte, war nicht eine teure CNC-Maschine, sondern das Know-how und der Stolz der Saphirverarbeiter. „Es ist unglaublich zeitaufwendig“, erklärte mir der Handwerker mit einem strahlenden Lächeln – ein Ausdruck, den ich nie vergessen werde.